W spawaniu manualnym zużycie gazu osłonowego jest jednym z najczęściej pomijanych obszarów optymalizacji kosztów. W wielu zakładach parametr przepływu ustawiany jest „na oko”, bez weryfikacji rzeczywistego wpływu na jakość spoiny i stabilność procesu. W efekcie gaz jest przepalany, a jakość nadal pozostaje niestabilna.
Optymalizacja nie polega na prostym obniżeniu przepływu. Kluczowe jest zrozumienie zależności pomiędzy parametrami procesu, techniką operatora oraz stanem technicznym stanowiska.
Przepływ gazu – minimalny skuteczny poziom
Najczęstszy błąd to stosowanie zbyt wysokiego przepływu gazu osłonowego. W praktyce:
- dla stali konstrukcyjnych (MIG/MAG) optymalny zakres to 10–14 l/min
- dla cienkich elementów możliwe jest zejście do 8–10 l/min
Zbyt duży przepływ powoduje turbulencje i zasysanie powietrza do strefy łuku, co paradoksalnie pogarsza jakość spoiny i zwiększa ryzyko porowatości. Jednocześnie generuje niepotrzebne zużycie gazu bez żadnej korzyści technologicznej.
Technika spawania jako kluczowy czynnik zmienności
W spawaniu ręcznym największym źródłem strat nie jest sprzęt, lecz operator.
Na zużycie gazu wpływają bezpośrednio:
- odległość palnika od materiału,
- długość wolnego wylotu drutu,
- kąt prowadzenia palnika,
- stabilność ruchu.
Zbyt duża odległość lub niestabilne prowadzenie powodują rozproszenie osłony gazowej, co często jest „kompensowane” zwiększeniem przepływu. To błędne podejście – problem leży w technice, nie w ilości gazu.
Szczelność instalacji gazowej
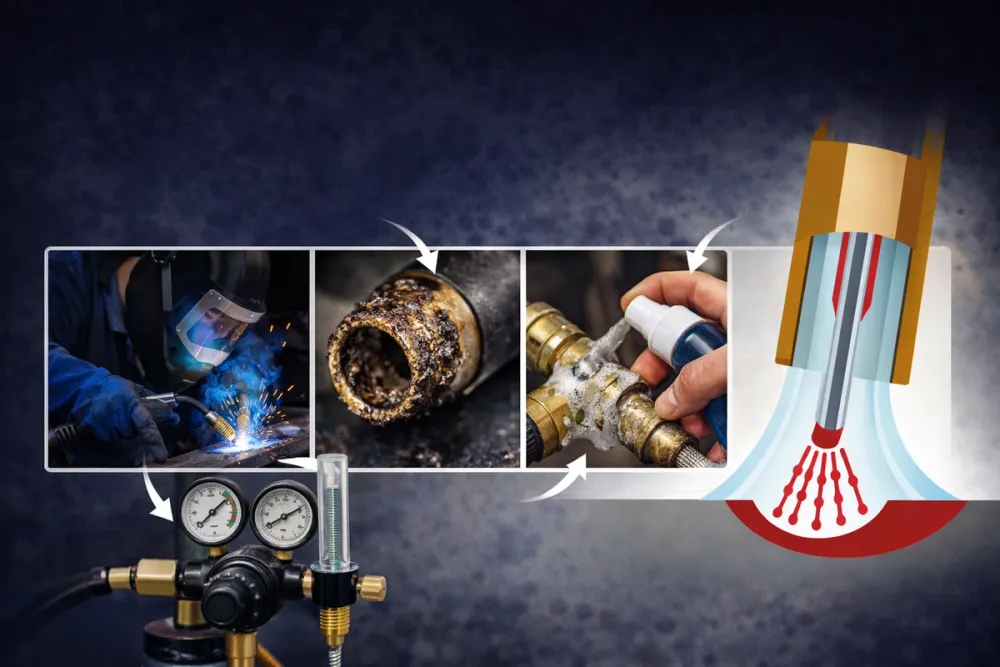
Straty gazu bardzo często nie wynikają ze spawania, lecz z infrastruktury:
- nieszczelne przewody,
- zużyte szybkozłącza,
- niskiej jakości reduktory.
W wielu przypadkach straty te sięgają kilkunastu procent całkowitego zużycia gazu. Regularna kontrola szczelności powinna być standardem, a nie reakcją na problem.
Parametry czasowe – pre-flow i post-flow
Nieprawidłowo ustawione czasy wypływu gazu przed i po spawaniu generują ukryte straty:
- zbyt długi pre-flow – gaz wypływa bez łuku,
- zbyt długi post-flow – gaz chroni już nieaktywną strefę.
Optymalne ustawienia zależą od procesu, ale w większości aplikacji wystarczające są:
- pre-flow: 0,2–0,5 s
- post-flow: 1–2 s
Dobór gazu a efektywność procesu
Nie zawsze najtańszy gaz jest najtańszy w użyciu.
Odpowiednio dobrana mieszanka może:
- poprawić stabilność łuku,
- zmniejszyć ilość odprysków,
- skrócić czas spawania.
W efekcie zużycie gazu w przeliczeniu na metr spoiny może być niższe, mimo wyższej ceny jednostkowej.
Optymalizacja zużycia gazu w spawaniu manualnym to jeden z najprostszych sposobów na szybkie obniżenie kosztów produkcji bez inwestycji w nowe technologie. Warunkiem jest jednak podejście procesowe, a nie „ustawienie pokrętła i zapomnienie o temacie”.